先按材料选光源
打标光源没有通用答案,先看材料对波长的吸收,再看表面状态和热影响要求。图册中的三类光源可以按以下边界理解。
- CO₂ 激光:波长 10.6 微米,属于远红外,对木制品、皮革、亚克力等非金属吸收率高,适合打标与雕刻。图册机型功率 30–200 W,打标范围 110–600 mm,雕刻速度可达 7000 mm/s,冷却方式有风冷和水冷。
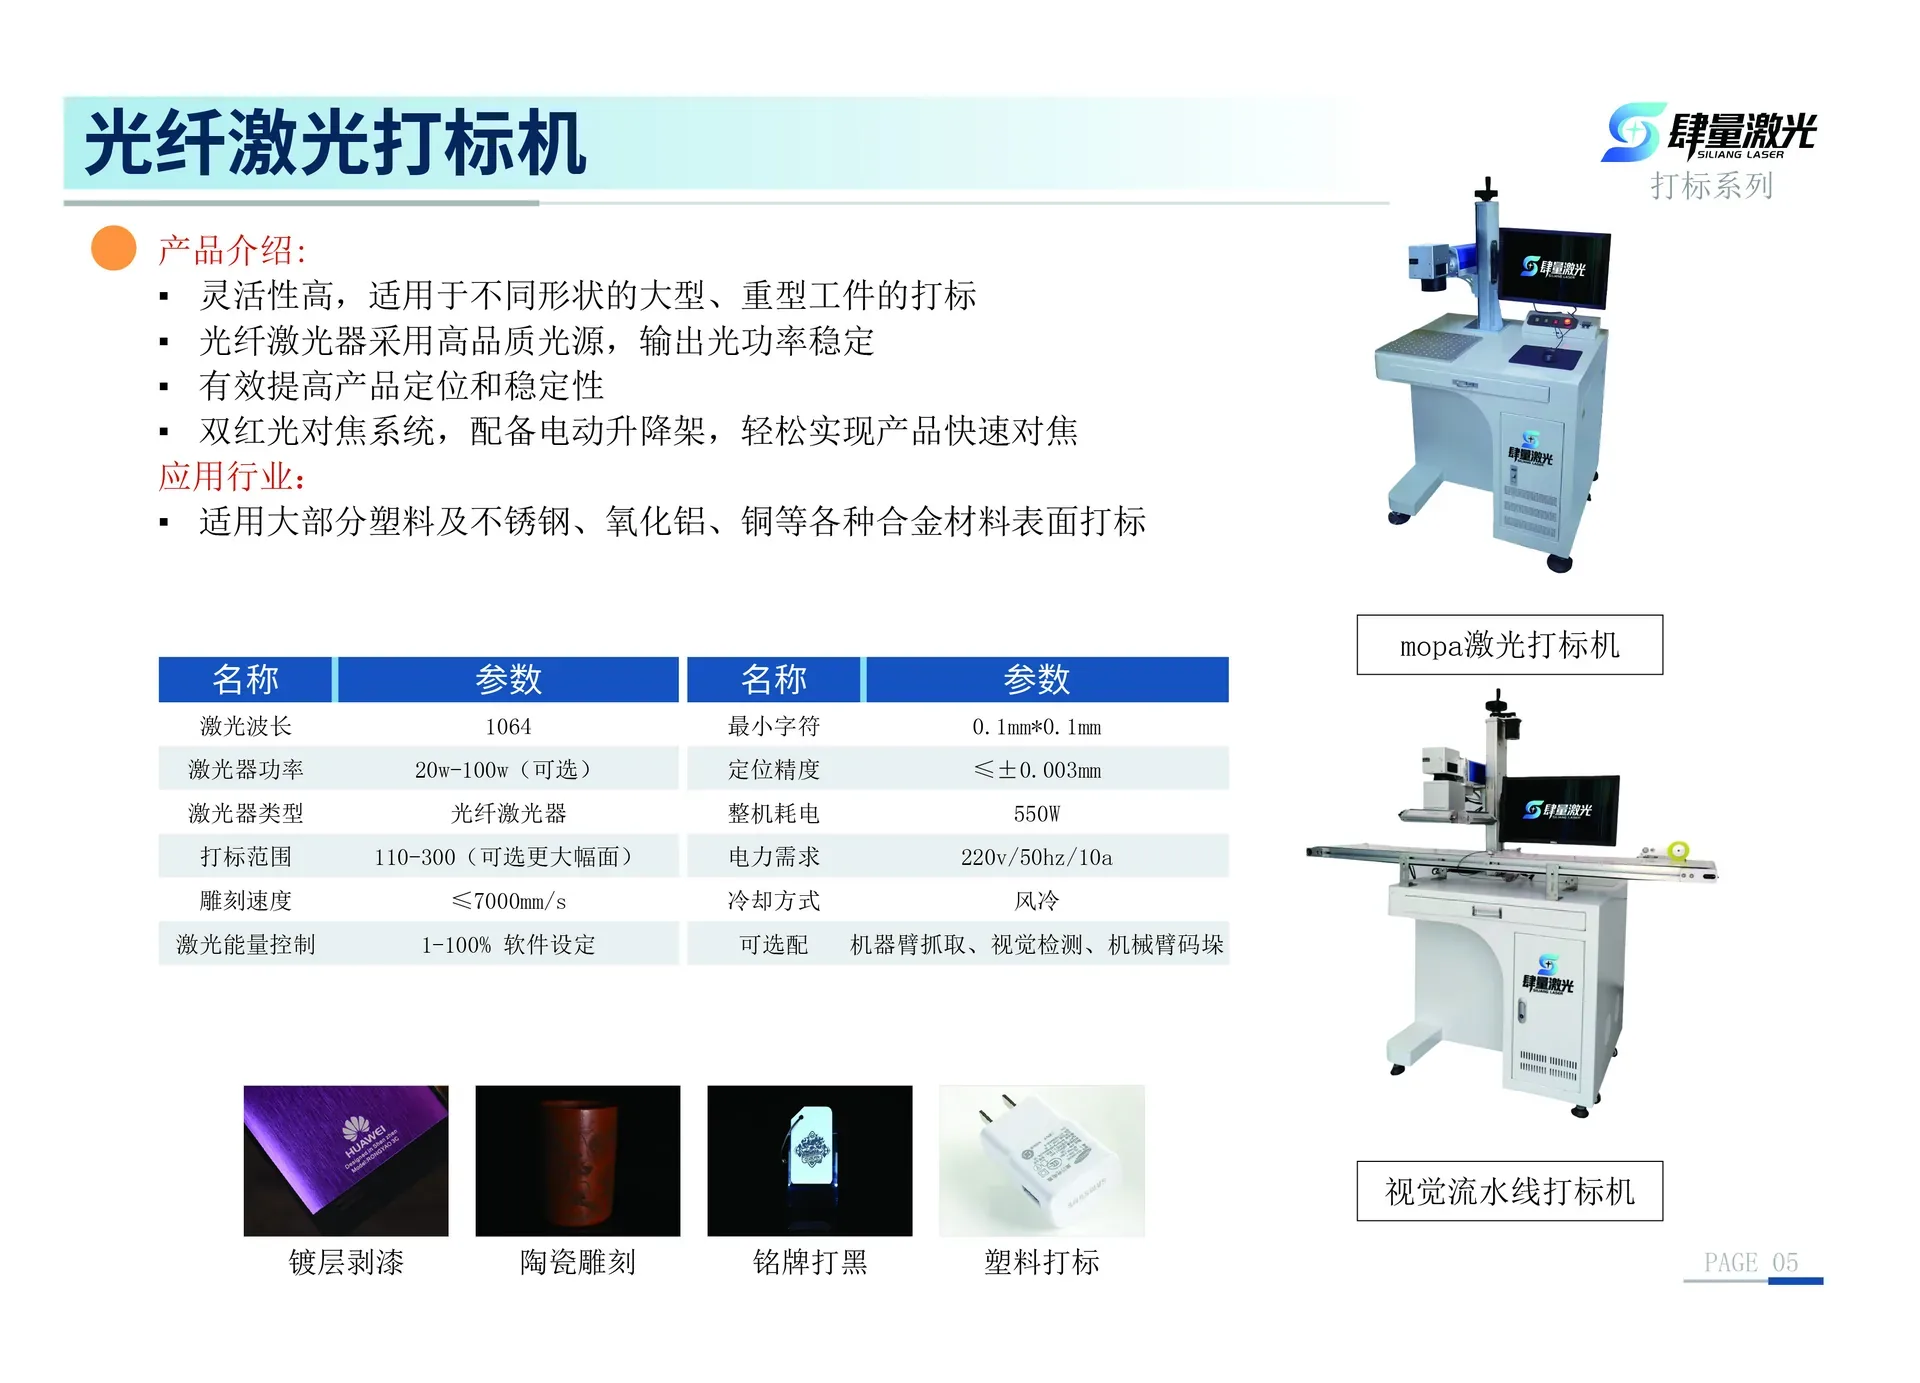
- 光纤激光:波长 1064 nm,适合不锈钢、氧化铝、铜等合金及大部分塑料表面。图册机型功率 20–100 W,打标范围 110–300 mm,最小字符可到 0.1 mm,定位精度标注为 ±0.003 mm。
- 紫外激光:波长 355 nm,聚焦光斑可小于 10 微米,通过光化学作用加工,热影响区小,适合热敏感材料、薄膜、电子与光学件。图册机型功率 3–15 W,打标范围 110–300 mm,速度可达 12000 mm/s。
表面状态会改变结果
同一组参数在拉丝面、镜面、带油板材上可能得到不同对比度。打样时先固定焦距与填充间距,只改变功率、频率和速度中的一个变量,并记录来料批次。这样得到的参数才能复现。
什么时候需要视觉或 3D
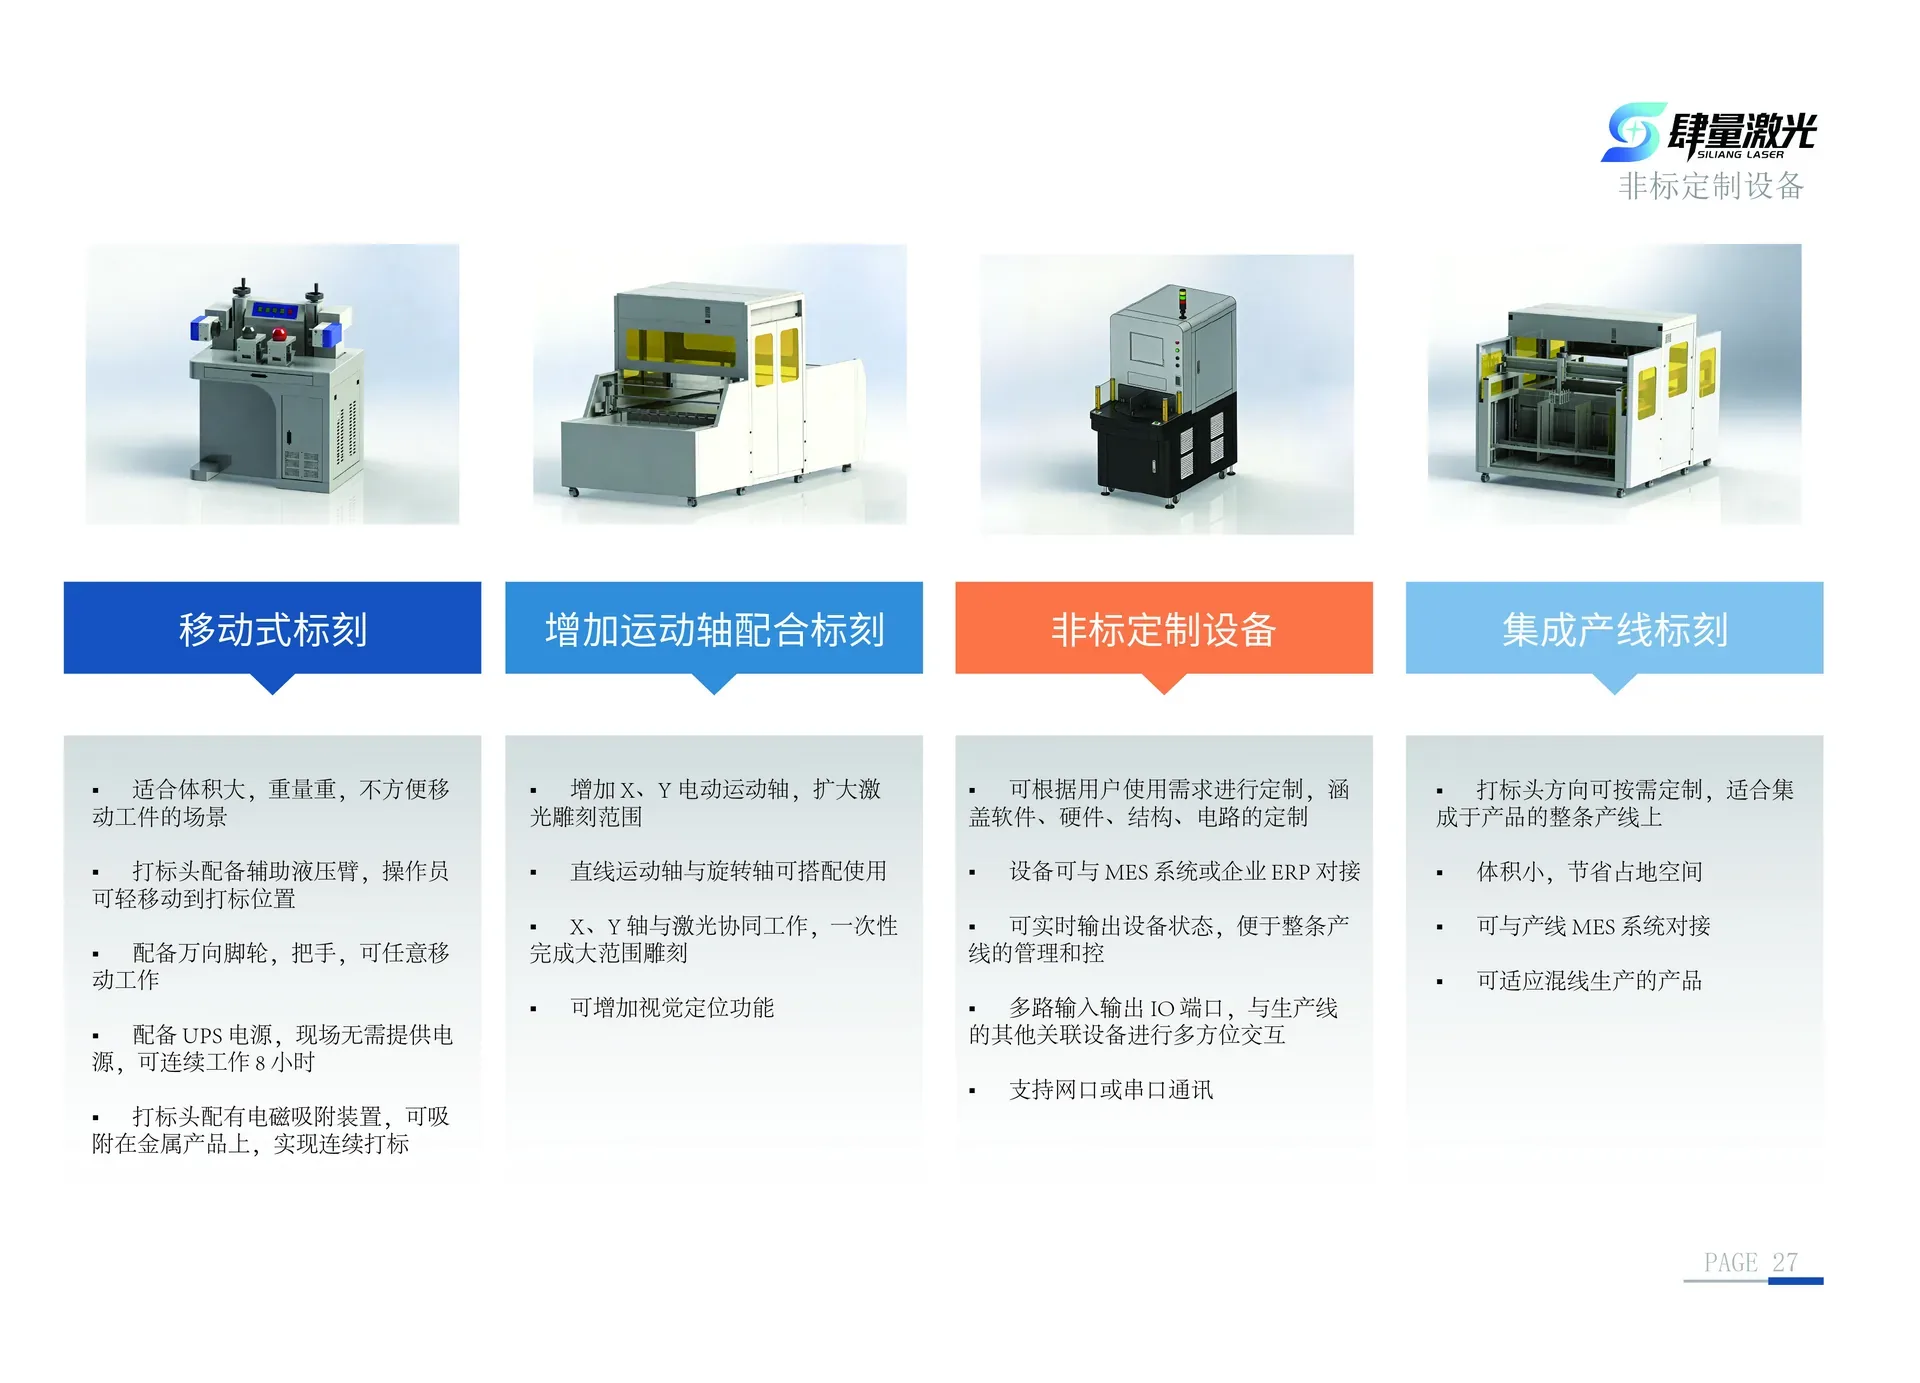
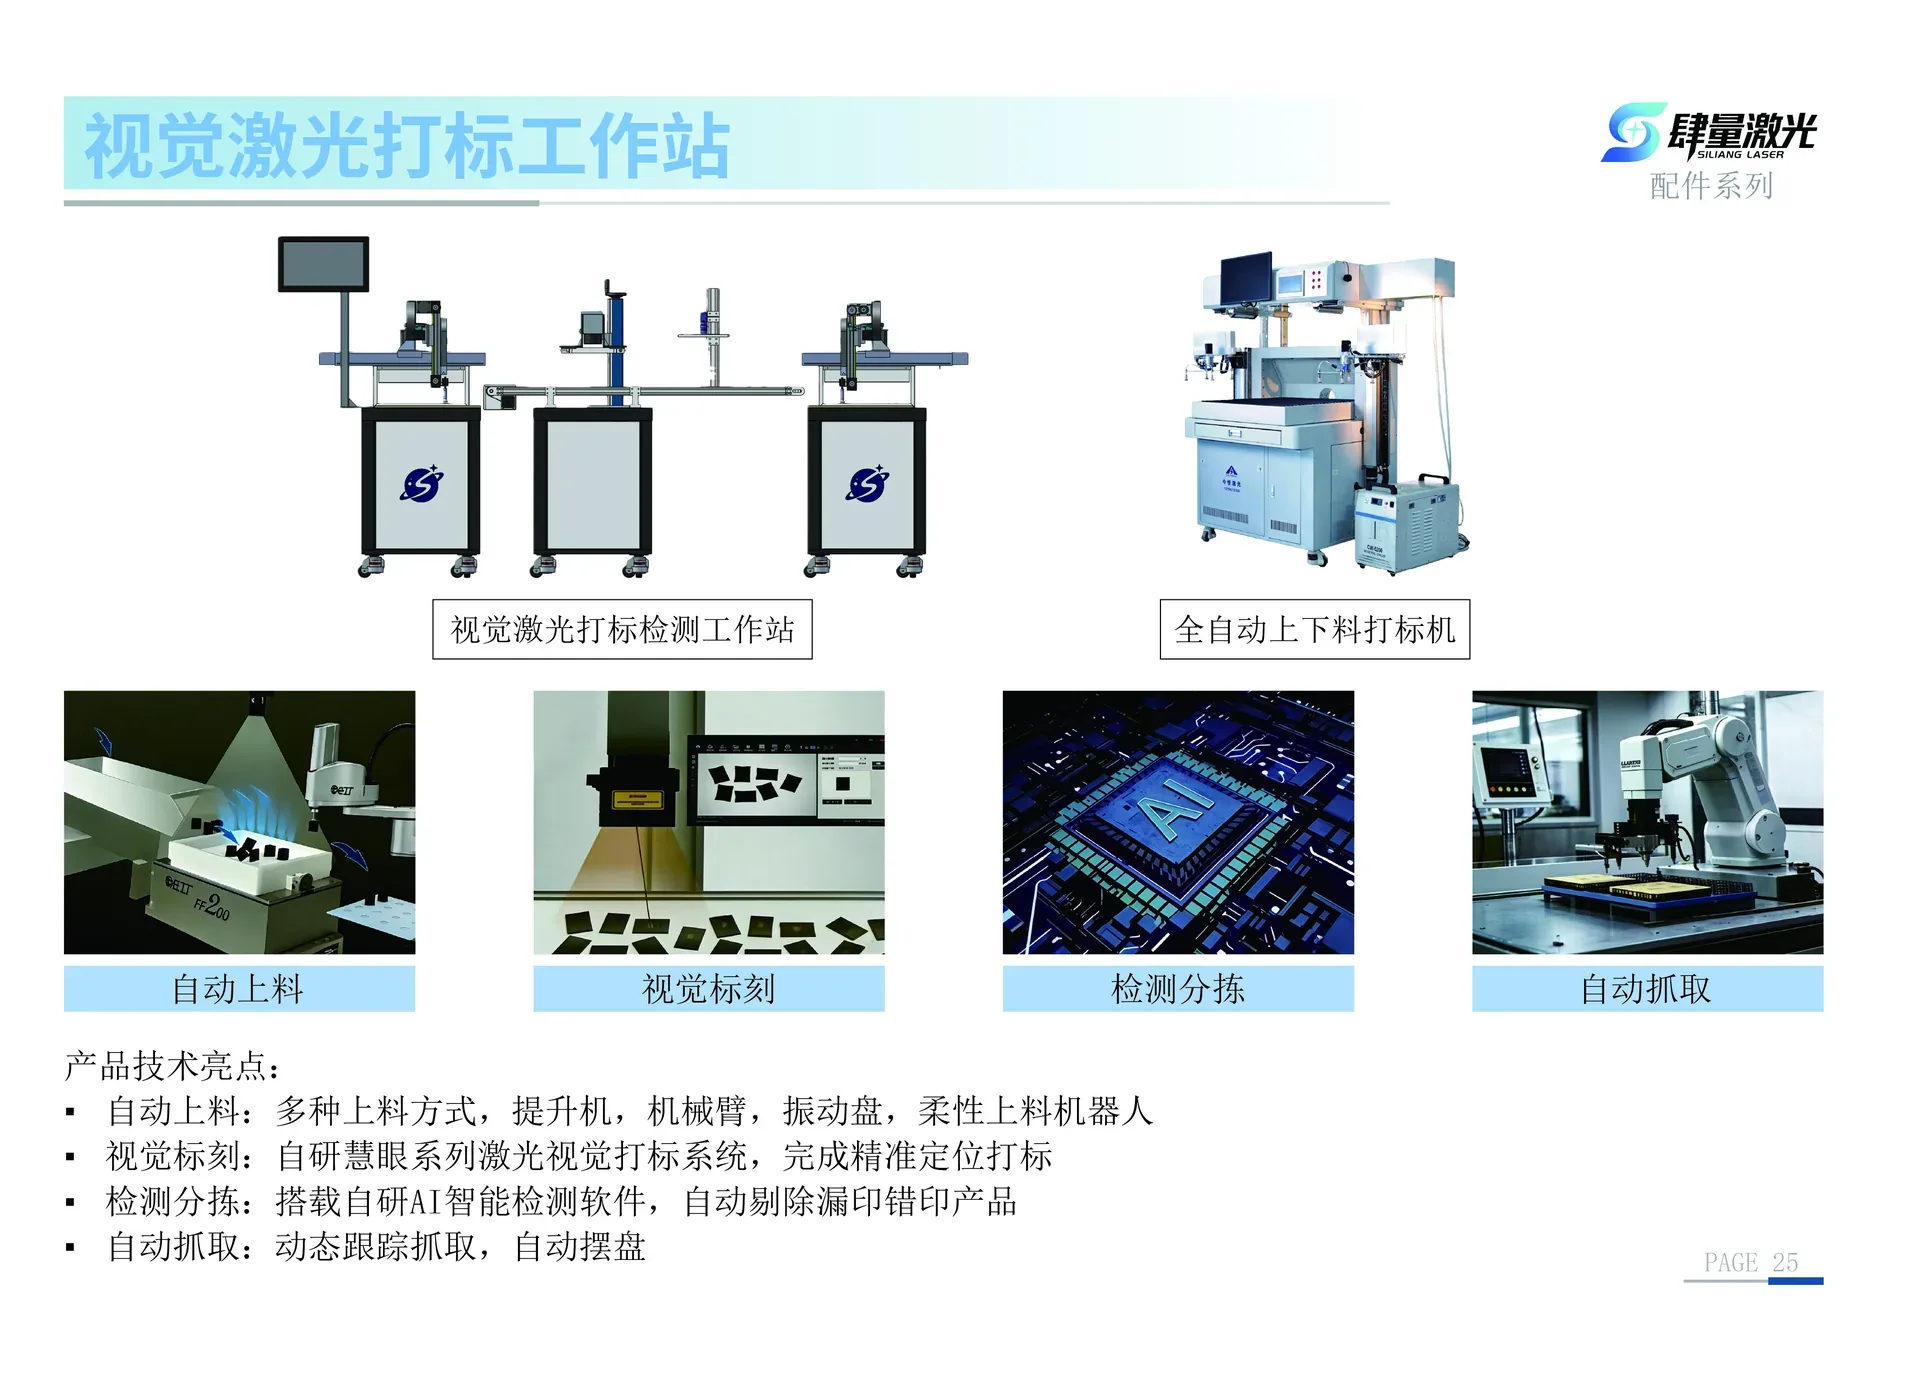
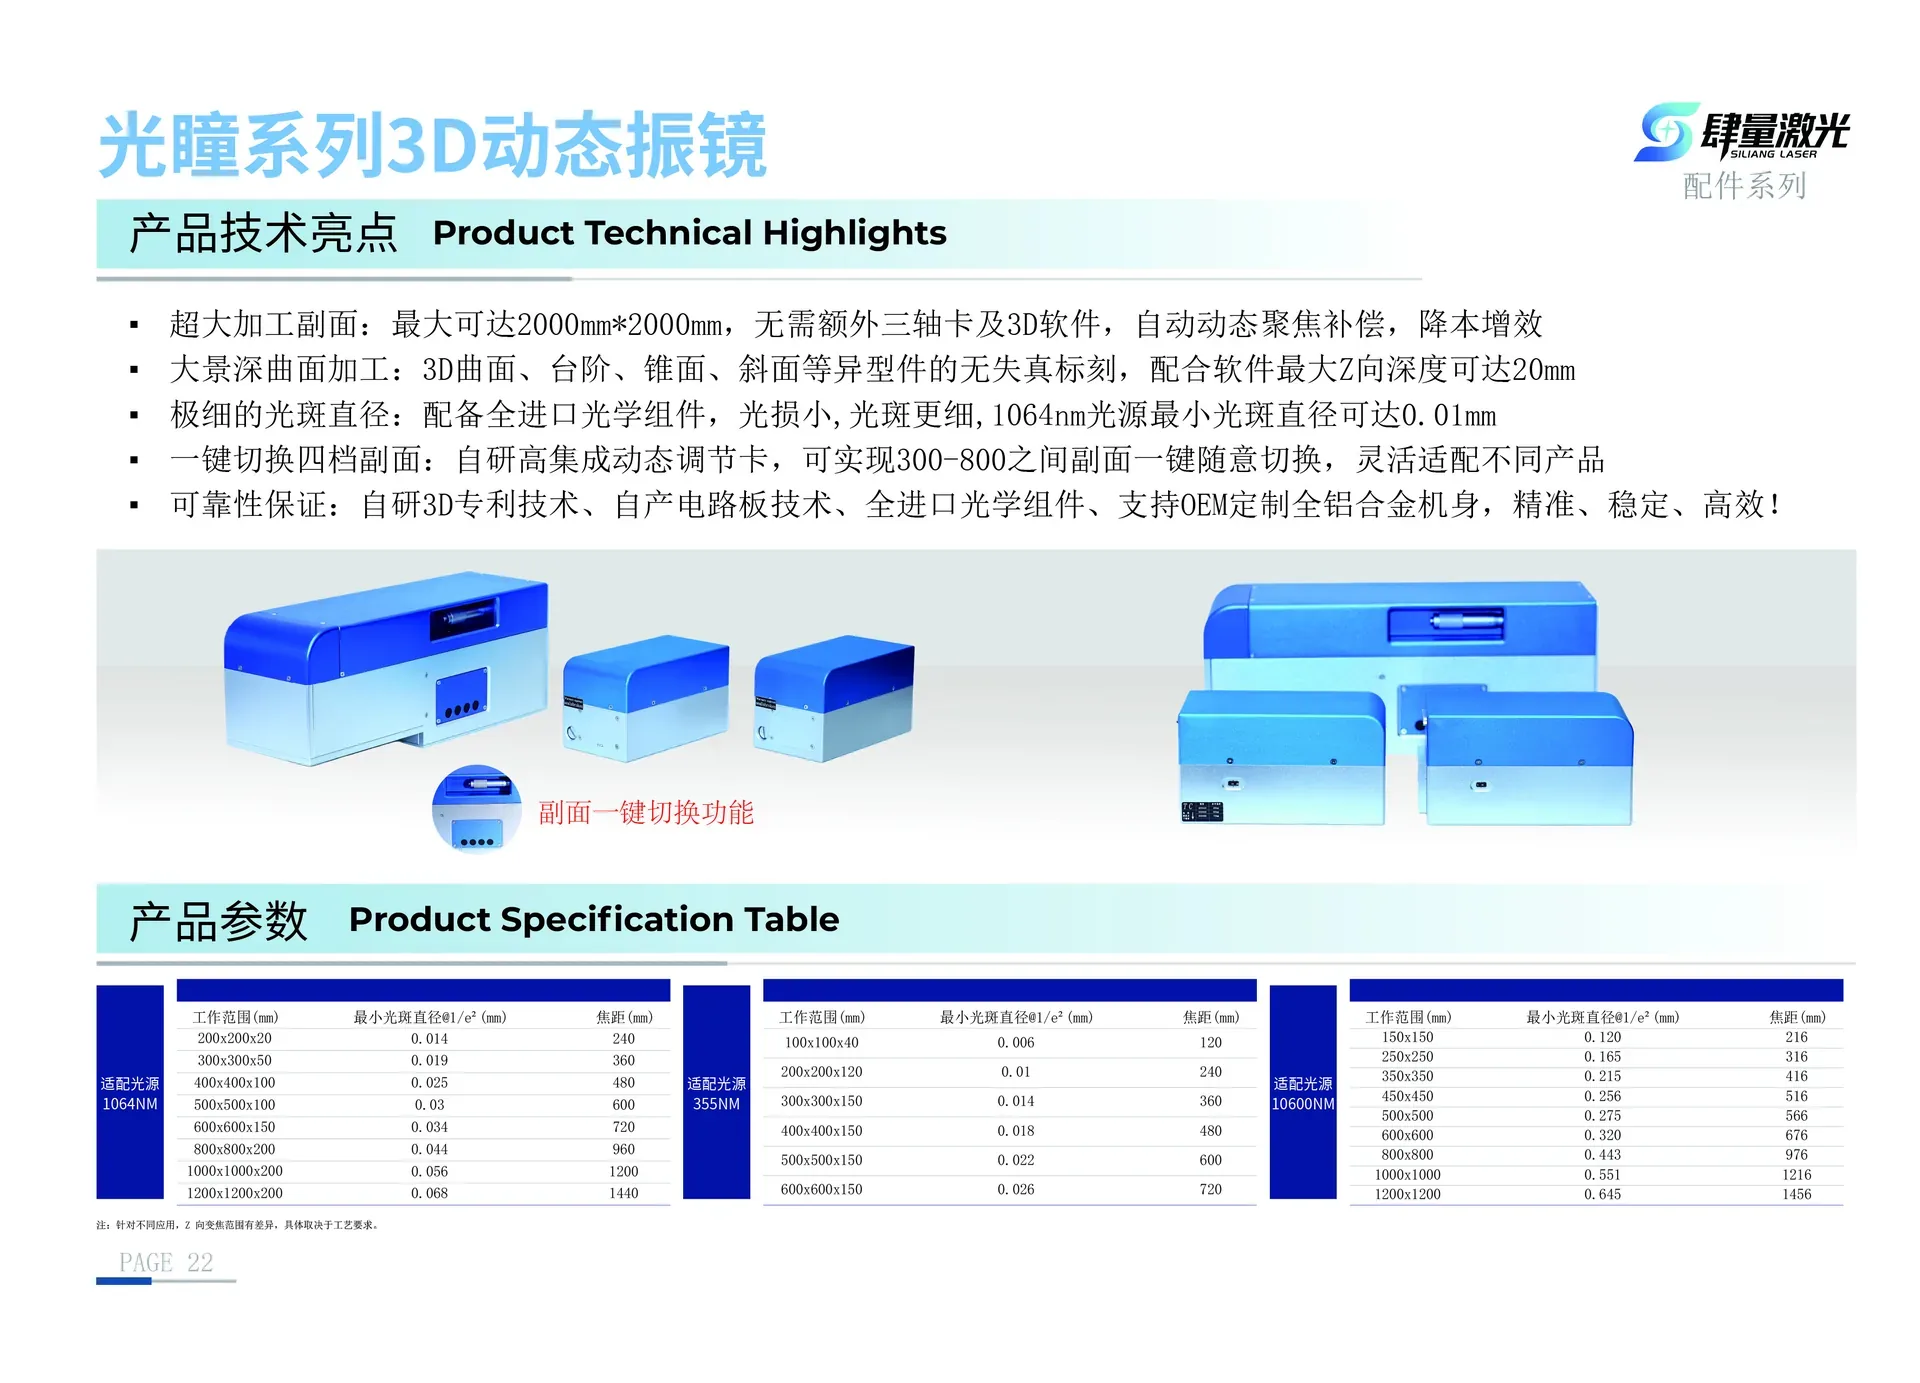
视觉负责找位置与角度,3D 动态振镜负责在高度方向补偿焦点,两者解决的是不同问题。工件定位不稳定时,先解决夹具与定位,再谈动态聚焦。
结论
非金属优先评估 CO₂,金属与塑料优先评估光纤,热敏感、高反光或微米级标记再评估紫外。功率不是唯一指标,光斑、频率、速度和材料批次要一起验证。