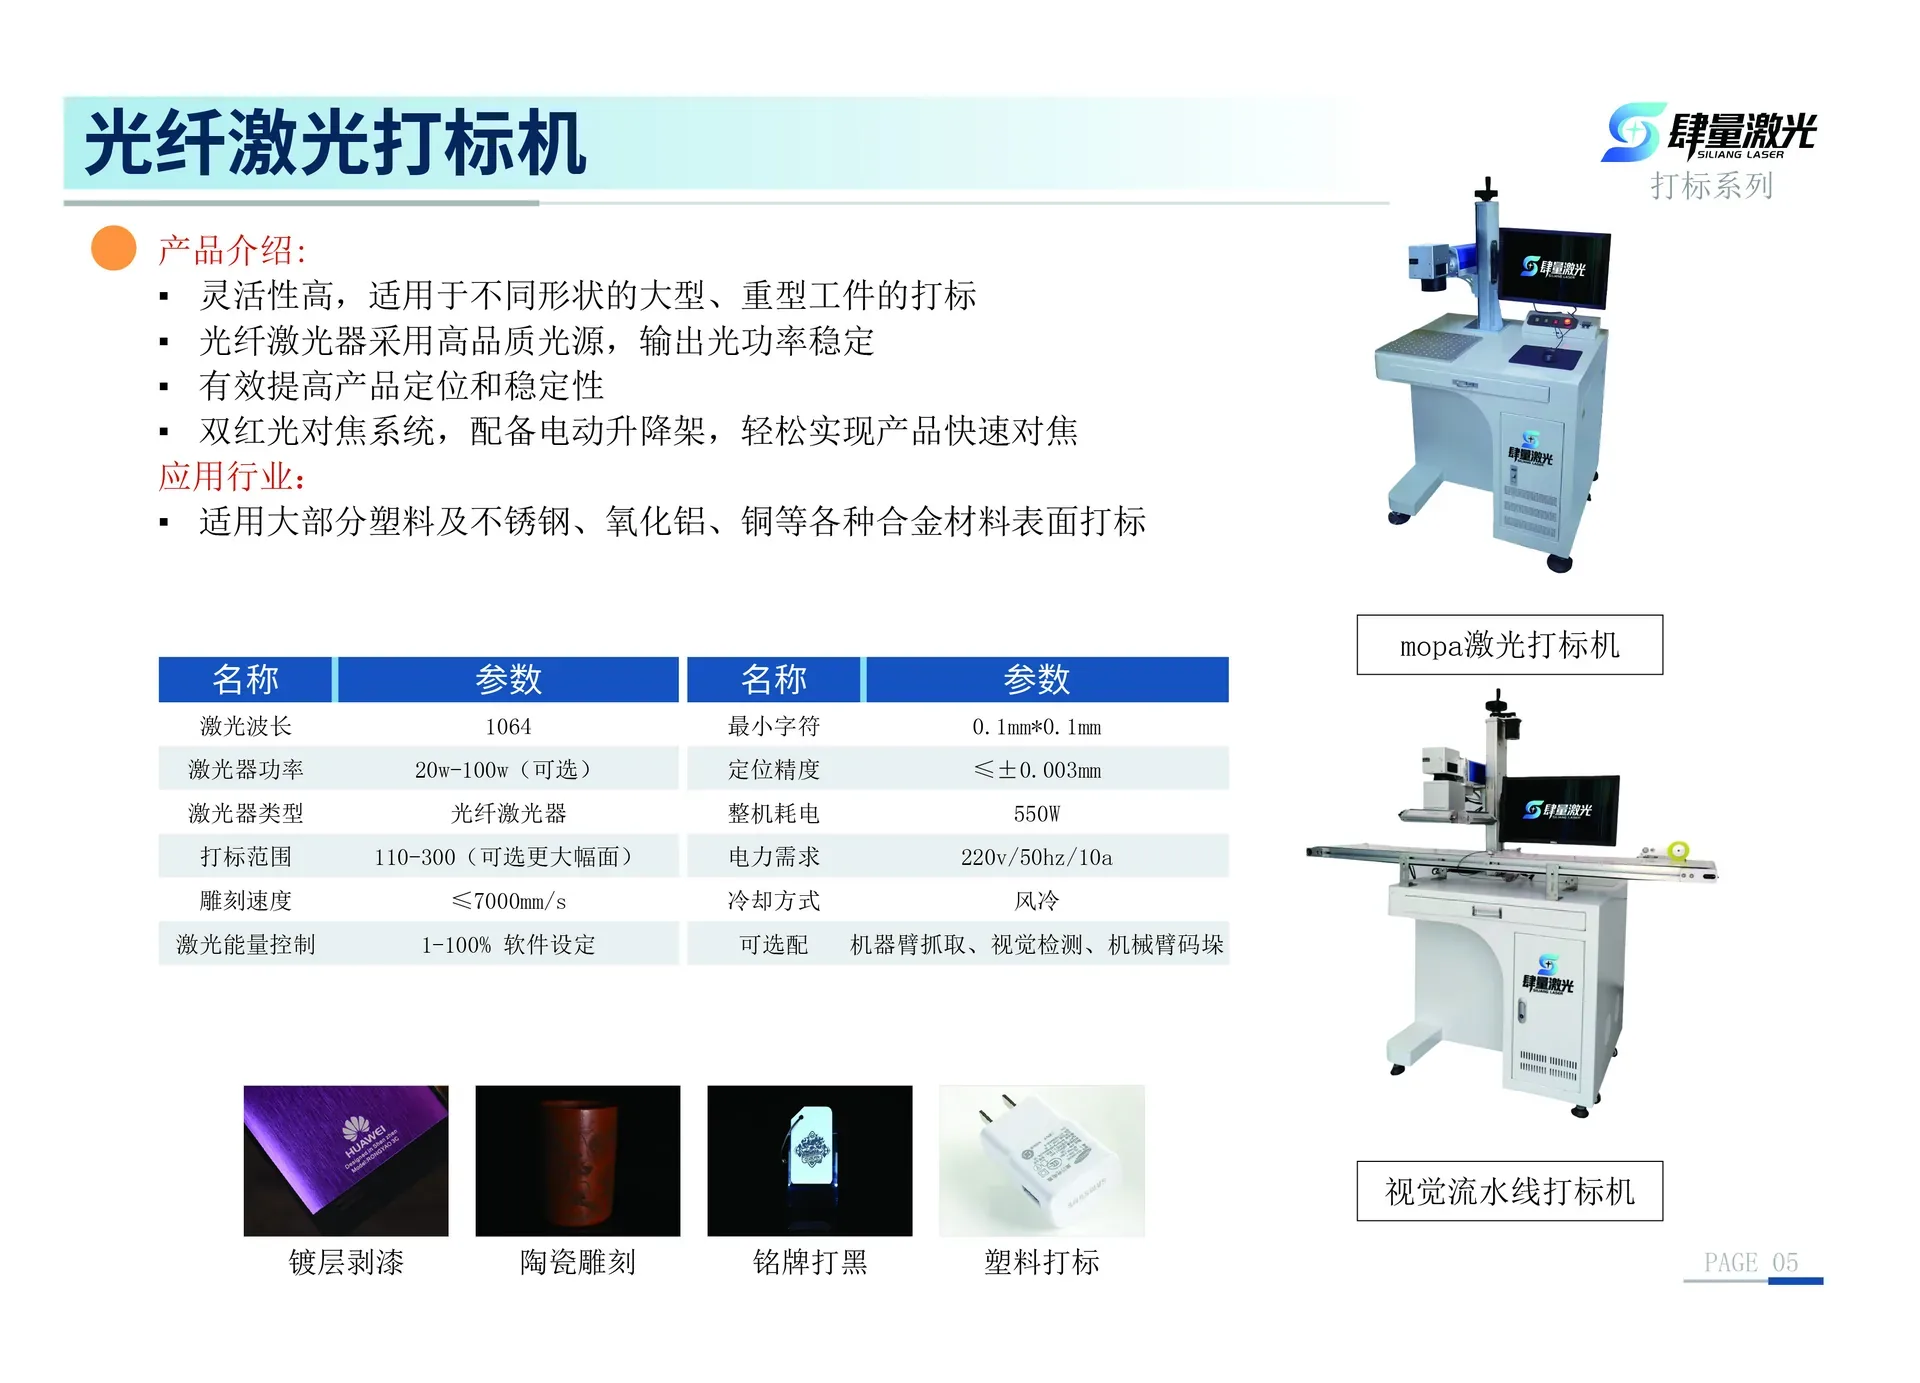
结构设计
按工件形状与打标位置调整打标头方向,按防护要求增加防护罩或安全光幕,按自动化要求设计自动上下料机构。图册中的移动式标刻设备配备辅助液压臂、万向脚轮与电磁吸附装置,内置 UPS 可连续工作 8 小时,适合体积大、重量重、不方便移动的工件。
软件设计
软件侧可以校验打标数据、从外部设备获取数据、与 MES 或类似生产管理系统对接并实时上报设备状态,也可以用摄像头对产品进行定位后打标。需要哪些接口,应在方案阶段写成可验收的条目。
电路设计
电路侧提供与其他设备对接的 I/O 信号,并接入安全信号实现安全连锁。增加 X、Y 电动运动轴可以扩大雕刻范围,直线轴与旋转轴可搭配使用;X、Y 轴与激光协同工作,可一次完成大范围雕刻。
验收顺序
- 先用真实工件确认夹具与打标位置。
- 再验证运动轴、视觉定位与打标程序的联动。
- 最后联调上下料、检测、MES 与安全连锁。
非标设备不是标准机的简单改装。结构、软件、电路三段都确认后,整机节拍与稳定性才有可验证的基础。